English
اخبار
گودال زیر پوشش دیگ صنعتی به ندرت فقط یک مشکل لوله کشی است. در یک دیگ بخار حرارتی 60 تن در ساعت گاز کک، آب ظاهر شده در امتداد درز پوشش معمولاً به یکی از سه مورد اشاره دارد: جوش لوله به ورق لوله شکست خورده، لوله اکونومایزر نازک شده، یا واشر دستی که گریه می کند. این سه گسل از مسیر پیادهرو تقریباً یکسان به نظر میرسند، و هزینههای بسیار متفاوتی برای رفع آنها هزینه میکنند.
وسوسه همیشه یکسان است: چیزی را سفت کنید، دستگاه را آنلاین نگه دارید و در طول قطعی برنامه ریزی شده بعدی با آن مقابله کنید. این دقیقاً چگونه است که یک کار تعمیر دیگ نشتی چهار ساعته به یک پروژه جایگزینی سه هفتهای با جریمه تولید تبدیل میشود.
بنابراین ابتدا نتیجه گیری اینجاست. قبل از اینکه کسی به آچار دست بزند توقف کنید، ایزوله کنید و مکان خود را پیدا کنید. در بویلرهای صنعتی و بویلرهای گرمای اتلاف، تقریباً دو سوم نشتیهای سمت آب از یک مجموعه کوچک و قابل پیشبینی از مکانها ناشی میشوند و هر مکان دارای یک روش تعمیر ترجیحی با تحمل خاص خود برای تاخیر است. آنچه در ادامه میآید، عوامل ایجاد نشتی، نحوه تشخیص ایمن، نحوه مقایسه گزینههای تعمیر در زمان و هزینه، و مواد و انتخابهای طراحی را پوشش میدهد که دیگ بخار را برای دهه آینده خشک نگه میدارد.
منبع نشتی را قبل از باز کردن یک جعبه ابزار مشخص کنید - روش تعمیر با مکانیسم خرابی تعیین می شود، نه بر اساس جایی که آب اتفاق می افتد.
در واقع چه چیزی باعث نشتی دیگ صنعتی می شود
نشتی دیگ بخار تصادفی نیست. آنها در اطراف تعداد محدودی مکانیسم جمع می شوند و هر مکانیزم امضای خود را بر روی فلز به جا می گذارد. اگر می توانید مکانیسم را نام ببرید، می توانید تعمیر، خرابی و احتمال بازگشت نشتی را در همان مکان در عرض دوازده ماه پیش بینی کنید.
چهار خانواده از علل نشت
- خوردگی سمت آب. حفره های اکسیژن در مدار آب تغذیه، گردش های اسیدی یا قلیایی، و خوردگی زیر رسوب در زیر مقیاس، همگی مرز فشار را از داخل نازک می کنند. حفره کردن سوراخ های کوچک، عمیق و جدا شده ایجاد می کند. خوردگی عمومی باعث از دست دادن دیواره وسیعی می شود که معمولاً در قرائت ضخامت اولتراسونیک مدت ها قبل از ظاهر شدن آب ظاهر می شود.
- تخریب سمت آتش گاز دودکش در زیر نقطه شبنم اسیدی، اسید سولفوریک را روی سطوح فلزی سرد رسوب میکند، به همین دلیل است که اکونومایزر و لولههای پیش گرمکن هوا در انتهای سرد بسیار بیشتر از بقیه مدار از کار میافتند. فرسایش خاکستر در نزدیکی دمنده های دوده و خزش با دمای بالا در هدرهای سوپرهیتر از دیگر مکانیسم های سمت آتش هستند.
- خستگی مکانیکی و حرارتی. دیگ یک سازه فولادی مهار شده است که با هر نوسان بار رشد می کند و منقبض می شود. لولهها، پوستهها، صفحات لوله و سربرگها با سرعتهای متفاوتی منبسط میشوند، بنابراین اتصالاتی که آنها را به هم متصل میکنند، فشار چرخهای را انباشته میکنند. انگشتان جوش، اتصالات لوله به ورق لوله و عناصر انبساط جایی هستند که این کرنش در نهایت آزاد می شود، اغلب به صورت ترک.
- گشت های عملیاتی راه اندازی سریع، چکش آب، سفرهای مکرر فشار بیش از حد و سطح ناپایدار درام به طور مستقیم نشتی ایجاد نمی کند. آنها هر مکانیسم دیگری را در این لیست تسریع می کنند و می توانند در یک شیفت یک مفصل حاشیه ای را به یک نشتی تبدیل کنند.
| محل نشتی | به احتمال زیاد علت اصلی | اولین بررسی میدانی | تعمیر ترجیحی |
|---|---|---|---|
| جوش لوله به ورق لوله | انبساط حرارتی چرخشی، انگشت جوش مهار شده | تست نفوذ رنگ، بوروسکوپ مفصل | تعمیر جوش محلی به علاوه کاهش استرس |
| اکونومایزر یا دیوار لوله پیش گرمکن هوا | خوردگی نقطه شبنم اسیدی، pH آب تغذیه پایین | بررسی ضخامت دیواره اولتراسونیک | لوله برش با طراحی مقاوم در برابر خوردگی |
| سطح لوله سمت آتش نزدیک دمنده دوده | فرسایش خاکستر، برش بخار | بازرسی بصری در حین قطع | تعمیر آستین یا تعویض تک لوله |
| واشر دستی و منهول | واشر قدیمی، گشتاور پیچ ناهموار، صندلی اعوجاج | پر کردن مجدد با فشار کم و مشاهده مشترک | واشر جدید با توالی گشتاور مستند |
| اتصالات فلنج و پیچ | شل شدن پیچ تحت سیکل حرارتی | تصویربرداری حرارتی در حالی که دستگاه گرم است | بازگرداندن گشتاور به مشخصات، واشر فنری اضافه کنید |
| درزهای انبساط و پوشش | حرکت دیفرانسیل فراتر از حرکت دم | اندازه گیری بصری سفر و شکاف | طراحی مجدد عنصر گسترش |
| هدرها و لوله های دمنده | خزش، فرسایش - خوردگی از بخار مرطوب | تست سختی، نقشه برداری ضخامت اولتراسونیک | تعویض هدر یا قطعه لوله |
دو راه سریع برای محدود کردن لیست. ابتدا بپرسید چه زمانی نشتی ظاهر می شود. نشتی که فقط در شروع سرد ظاهر می شود، یک مشکل مفصل مرتبط با انقباض است. نشتی که با بار رشد می کند معمولاً خوردگی یا فرسایش ناشی از جریان و دما است. دوم، بپرسید که آب نسبت به مسیر گاز از کجا خارج می شود. خرابیهای سمت آب، پوشش بیرونی و عایق را خیس میکنند، در حالی که خرابیهای لوله سمت آتش اغلب به صورت بخار سفید در دودکش یا بهعنوان افزایش دمای پشته قبل از اینکه آب قابل مشاهده باشد، ظاهر میشوند.
بیشتر نشتی های دیگ بخار نشانه عدم تطابق بین شرایط عملیاتی واقعی و مواد، انبساط یا طراحی تصفیه آب است - شواهدی نیست که نشان دهد کسی ده سال پیش به خوبی جوش داده است.
نحوه تعمیر دیگ نشتی: یک توالی تشخیصی ایمن
تعمیر دیگ بخار نشتی مدت ها قبل از رسیدن دستگاه جوش شروع می شود. دنباله زیر همان چیزی است که ما به تیم های تعمیر و نگهداری کارخانه توصیه می کنیم، و برای محافظت از خدمه و شواهدی طراحی شده است که به شما می گوید در واقع چه چیزی شکست خورده است.
- منزوی و قفل کنید. اتصالات بخار اصلی، آب تغذیه و بلوند را ببندید و خالی کنید، سپس قفل ها و برچسب ها را اعمال کنید. حالت انرژی صفر را مستند کنید. یک دیگ بخار نیمه ایزوله تنها خطرناک ترین مکان در کارخانه است.
- فشار را کاهش دهید و روی یک منحنی کنترل شده تخلیه کنید. در اتمسفر تخلیه کنید و به جای ریختن آب سرد در پوسته داغ، اجازه دهید درام مطابق منحنی سازنده خنک شود. خنکسازی ناهموار میتواند نشت بعدی را ایجاد کند که برای آن دوباره احضار میشوید.
- سابقه عملیات را ضبط کنید. دو هفته گذشته سطح درام، هدایت آب تغذیه، pH، اکسیژن محلول، نوسانات بار و دمای خروجی گاز دودکش را صادر یا عکس بگیرید. این داده ها معمولاً مکانیسم را قبل از اینکه کسی به فلز نگاه کند، شناسایی می کند.
- نشتی های مرز فشار را از نشتی های بدون فشار جدا کنید. نشتیهای سمت بخار، نفوذهای پوشش، خطوط نمونه و ضربههای ابزار یک دسته تعمیر متفاوت از قطعات فشار لوله و پوسته هستند و پیامدهای کد متفاوتی دارند.
- ناحیه را خشک کرده و با فشار کم دوباره پر کنید. پر کردن مجدد هیدرواستاتیک با فشار کم، با تهویه پوسته، نشتی های کوچک مفصل را بدون آزمایش فشار کامل کد قابل مشاهده می کند.
- آزمایش های غیر مخرب را در ناحیه مشکوک انجام دهید. نافذ رنگ روی جوش ها، ذرات مغناطیسی روی قطعات فشار فریتی و نقشه برداری ضخامت اولتراسونیک در بانک های اکونومایزر و پیش گرمکن هوا. هر قرائتی را با موقعیت شبکه آن ضبط کنید تا نظرسنجی بعدی مانند با مشابه مقایسه شود.
- در جایی که هندسه اجازه می دهد، داخلی را بررسی کنید. بوروسکوپ از طریق درام یا نمای انتهای لوله اغلب حفره، پوسته پوسته شدن یا لوله تا حدی متصل را نشان می دهد که الگوی نازک شدن دیوار را توضیح می دهد.
- نشتی را بر اساس آستانه تعمیر یا تعویض طبقه بندی کنید. ضخامت دیواره، تعداد لولههای آسیبدیده، عمر باقیمانده طراحی و هزینه تولید از دست رفته، همگی به این تصمیم کمک میکنند.
- حلقه شیمی آب را ببندید. اگر مکانیسم خرابی خوردگی باشد، تعمیر بدون اصلاح شیمی به سادگی ساعت را تنظیم مجدد می کند. برنامه درمانی را به همان ترتیب کاری تغییر دهید.
نکته ای در مورد آزمایش هیدرواستاتیک: هر آزمایش بالاتر از فشار طراحی باید از کد قابل اجرا و مستندات تایید شده خود دیگ پیروی کند، و در دیگ بخار حرارتی با کانال گازی متصل شده، مسیر گاز باید به طور مثبت ایزوله شده و قبل از ورود آب پاک شود. بریدن آن گوشه سریعترین راه برای تبدیل یک کار تعمیر و نگهداری به یک حادثه است.
توالی تشخیصی کاغذبازی نیست - دادههای عملیاتی و نقشه ضخامتی که در مراحل سه و شش جمعآوری میکنید تصمیم میگیرد که تعمیر یک سال طول بکشد یا پانزده.
جایی که بویلر صنعتی خوشه نشت می کند: توزیع میدانی
هنگامی که سوابق نگهداری بر اساس مکان به جای تاریخ مرتب می شوند، یک الگو تقریباً بلافاصله ظاهر می شود. بویلرها مجموعه های مهندسی شده با تعداد محدودی از نقاط ضعف هستند و این نقاط ضعف به طور مداوم در صنایع بسیار متفاوت رفتار می کنند. یک باتری کوره کک، یک دستگاه تف جوشی و یک دیگ بخار نیروگاه، شیمی گازهای دودکش متفاوت و پروفیل های بار متفاوتی دارند، اما توزیع نشت آنها به طور قابل ملاحظه ای مشابه است. دانستن توزیع مورد انتظار، نحوه ذخیره قطعات یدکی، نحوه نوشتن مسیر بازرسی و نحوه اطلاع رسانی به خدمه تعمیر و نگهداری قبل از قطعی را تغییر می دهد. نمودار زیر توزیع نماینده ای از مکان های نشت گزارش شده از دیگ های صنعتی و بازرسی دیگ بخار حرارتی زباله را نشان می دهد. واحدهای تکی با سوخت، تصفیه آب و چرخه کار متفاوت خواهند بود.
مکان های نشت گزارش شده در بازرسی های دیگ های صنعتی (توزیع گویا، درصد تمام نشت های ثبت شده)
اولین چیزی که نمودار می گوید این است که تقریباً یک سوم تمام نشتی ها در محل اتصال لوله به ورق لوله می نشیند، که در یک دیگ بخار سه ماده مختلف با سه نرخ انبساط متفاوت در یک اتصال مهار شده جوش داده می شود. این غلظت یک نقص تولیدی نیست. این نتیجه طبیعی قرار دادن یک بار حرارتی چرخه ای بر روی یک مفصل سفت است.
خوشه دوم، با بیست و شش درصد، اکونومایزر و لوله های پیش گرمکن هوا را پوشش می دهد. این اجزا در انتهای سرد مسیر گاز زندگی می کنند، جایی که دمای سطح فلز به زیر نقطه شبنم اسیدی می رسد، بنابراین دیگ بخاری که سوخت حاوی گوگرد را می سوزاند و دمای گاز خروجی پایینی دارد، همیشه اول اکونومایزر خود را از دست می دهد. اگر کارخانه شما دو بار در پنج سال لوله های اکونومایزر را تعویض کرده باشد، مشکل حاشیه دمای سطح است، نه تامین کننده لوله.
گروه سوم، واشرها، دستگیره ها و فلنج ها در هفده درصد، ناامید کننده ترین است زیرا تقریباً کاملاً قابل اجتناب است. این نشتیها ناشی از الاستومر قدیمی، گشتاور پیچ ناهموار، صندلیها و اتصالات انحرافشده است که بهجای ویژگیها، با احساس دوباره سفت شدهاند. تعمیر آنها به صورت جداگانه ارزان است و در مجموع گران است، زیرا هر کدام یک ایزوله، خنک کردن و راه اندازی مجدد هزینه دارند.
فرسایش سمت آتش نزدیک دمنده های دوده دوازده درصد را تشکیل می دهد. الگوی اینجا به شدت موضعی است: فرسایش مسیر جت بخار را دنبال می کند، بنابراین لوله های آسیب دیده معمولاً هر بار همان سه یا چهار ردیف هستند. چرخاندن موقعیت های دمنده دوده یا تنظیم توالی دمیدن بین خاموشی ها معمولاً این تعداد را به میزان قابل توجهی کاهش می دهد.
درزهای انبساط و بدنه هفت درصد و هدرها و لوله های دمنده چهار درصد هستند. اینها خرابی هایی با فرکانس پایین و پیامدهای بالا هستند. درز انبساط نشتی به عایق و پوشش آسیب می رساند اما به ندرت مرز فشار را تهدید می کند، در حالی که ترک خوردگی خزشی در هدر می تواند یک رویداد قطع اجباری با زمان طولانی برای آهنگری جایگزین باشد.
با هم بخوانید، توزیع از یک استراتژی نگهداری ساده پشتیبانی می کند. بخش عمده ای از بودجه بازرسی خود را به اتصالات لوله به لوله، بانک های اکونومایزر و اتصالات پیچ شده اختصاص دهید، زیرا این سه ناحیه هفتاد و هفت درصد از خطر را به همراه دارند. از تلاش باقی مانده برای نگاشت ضخامت روی سربرگ ها و لوله کشی ها استفاده کنید، جایی که خرابی ها نادر اما شدید هستند.
همچنین توضیح می دهد که چرا توصیه های عمومی در مورد تعمیر دیگ های بخار نشتی اغلب ناامید کننده است. کارخانهای که خاموشی خود را صرف تعمیرات بدنه میکند در حالی که دمای ورودی اکونومایزر آن زیر نقطه شبنم باقی میماند، ظرف هجده ماه به کار بازمیگردد. توزیع به شما میگوید ابتدا به کجا نگاه کنید، و دادههای عملیاتی به شما میگویند که چرا نشت آن نقطه را انتخاب کرده است.
سه ناحیه - اتصالات لوله به صفحه لوله، بانک های لوله سرد و اتصالات پیچ شده - بیش از سه چهارم خطر نشت دیگ بخار را به همراه دارند، بنابراین آنها سزاوار اکثر بودجه هر بازرسی هستند.
مقایسه روشهای تعمیر: کدام تعمیر با کدام نشتی سازگار است
هنگامی که مکانیسم شناخته شد، گزینه های تعمیر به سرعت محدود می شوند. مقایسه زیر از دیدگاه یک کارخانه در حال فعالیت نوشته شده است که باید بین تعمیر دو روزه و تعویض شش هفته ای یکی را انتخاب کند و فرض می کند کد دیگ بخار و مستندات سازنده رعایت می شود.
| روش | بهترین مناسب برای | خرابی معمولی | هزینه نسبی | عمر خدمات واقعی |
|---|---|---|---|---|
| تعمیر جوش محلی | ترک جدا شده از انگشت جوش، گودال کوچک روی قسمت فشار ضخیم | 1 تا 3 روز | کم | 3 تا 10 سال در صورت اصلاح علت |
| وصل شدن لوله | لوله های شکست خورده فردی، تا حدود ده درصد از یک بانک | 1 تا 2 روز | کم | نامحدود، اما ظرفیت و تعادل جریان کاهش می یابد |
| آستین دار کردن | فرسایش یا آسیب خوردگی در طول یک لوله کوتاه | 2 تا 4 روز | کم to medium | 2 تا 6 سال |
| بخش رتیوب | چندین شکست در یک بانک متمرکز شده است | 1 تا 3 هفته | متوسط | 8 تا 15 سال |
| تعویض کامل باندل لوله | از دست دادن گسترده دیوار یا تغییر وظیفه | 3 تا 6 هفته | متوسط to high | 15 سال یا بیشتر |
| تعویض کامل واحد | صدمه به پوسته، درام یا هدر؛ وظیفه دیگر با طراحی مطابقت ندارد | 2 تا 6 ماه با احتساب ساخت | بالا | 20 سال یا بیشتر |
سه قانون عملی پشت آن میز نشسته است. اول، اتصال یک اقدام تثبیت کننده است، نه یک راه حل. هر لوله وصل شده منطقه انتقال حرارت را کاهش می دهد و دمای خروجی گاز دودکش را افزایش می دهد که به نوبه خود لوله های باقی مانده را به نقطه شبنم نزدیک می کند. بیش از ده درصد یک بانک را به برق وصل کنید و به طور موثر دیگ را بدون انجام مهندسی مجدد طراحی کرده اید.
دوم، تعمیرات جوش تنها زمانی دوام میآورد که مهاری که باعث ترک اولیه شده است، برطرف شود. در اتصال لوله به ورق لوله، این به معنای بررسی میزان انبساط، فاصله لوله به سوراخ و عملیات حرارتی پس از جوشکاری است. تعمیری که این سه مورد را نادیده بگیرد، معمولاً در عرض یک سال، در همان انگشت پا ترک میخورد.
سوم، اقتصادی بودن تعمیر را باید بر اساس گرمای تحویلی قضاوت کرد، نه بر اساس فاکتور تعمیر. یک اکونومایزر نشتی که بهجای لولهکشی وصل میشود، دمای خروجی گاز دودکش را افزایش میدهد که در هر ساعت کار دیگ، مصرف سوخت را افزایش میدهد. در واحدی که به طور مداوم شلیک می کند، این جریمه می تواند از هزینه یک لوله مناسب در دو یا سه فصل عملیاتی فراتر رود.
زمان خرید اتصال و جوشکاری؛ فقط تعمیری که علت مکانیکی یا شیمیایی نشتی را از بین ببرد، قابلیت اطمینان را میخرد.
انتخاب جایگزینی دیگ حرارتی زباله بر اساس موقعیت فرآیند
هنگامی که تعمیر متوقف می شود، تصمیم جایگزینی بر اساس محل قرارگیری دیگ بخار در فرآیند انجام می شود. دیگ های حرارتی زباله محصولات قابل تعویض نیستند. هر پیکربندی با منبع گاز، بارگیری گرد و غبار و مشخصات دما مطابقت دارد. نوار زیر پیکربندی هایی را که اغلب در کارخانه های شیمیایی زغال سنگ، متالورژی، نیرو و آمونیاک مشخص می شود، فهرست می کند.
- دیگ حرارت اتلاف گاز دودکش کوره کک. گرما را از گاز دودکش باتری کوره کک، معمولاً با کسر گرد و غبار بالا و نقطه شبنم اسید تهاجمی بازیابی می کند. به کنترل دقیق دمای پایان سرد نیاز دارد.
- دیگ گرمای اتلاف کولر سینتر. اگزوز کولر سینتر را ارائه می دهد، جایی که گاز داغ، گرد و غبار و جریان متغیر است. مقاومت در برابر فرسایش در ردیف های اول بیشتر از راندمان اوج اهمیت دارد.
- دیگ گرمای ضایعاتی مجرای دودکش اصلی زینترینگ. نصب شده بر روی کانال اصلی گاز دودکش، با حجم گاز زیاد و دمای کمتر از مدار کولر. چیدمان و افت فشار طراحی را هدایت می کند.
- دیگ حرارت اتلاف کوره دوار. گازهای گرد و غبار و با دمای بالا از یک کوره اجاق دوار را کنترل می کند، جایی که چسبندگی گرد و غبار و فاصله لوله ها فواصل تمیز کردن را تعیین می کند.
- واحد بازیابی گاز دودکش با دمای بالا با اکسیژن. برای فرآیندهای دمیدن با اکسیژن یا اکسیژن خالص، که در آن دمای گاز بالا و کار شدید است، طراحی شده است.
- پکیج های پیش گرمکن و اکونومایزر هوا. هوای احتراق یا آب تغذیه را با استفاده از حرارت باقیمانده گاز دودکش گرم کنید و معمولاً اجزایی هستند که پس از نشتی سرد جایگزین می شوند.
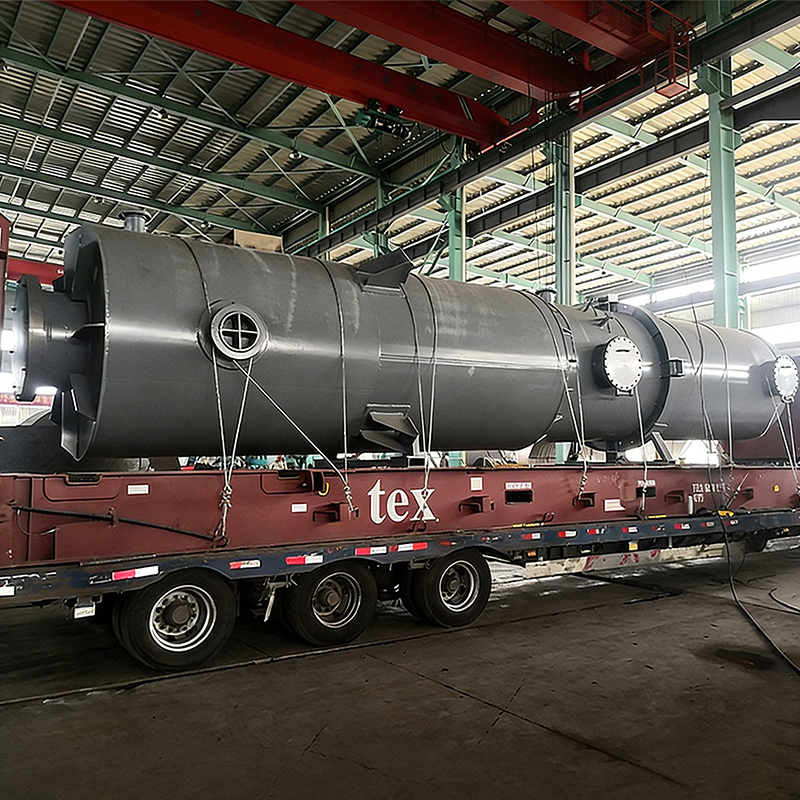
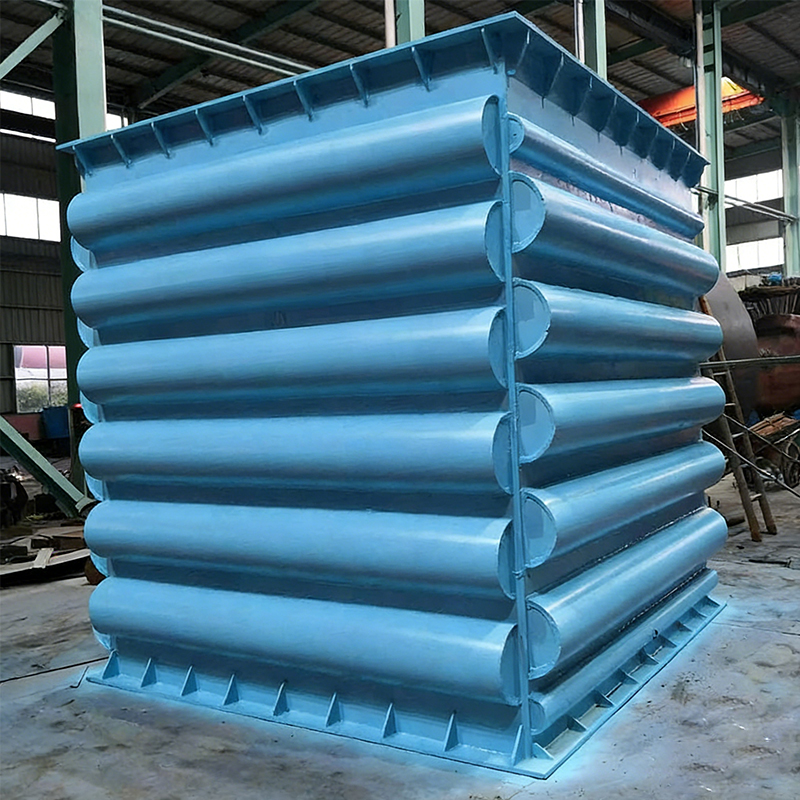 دیگ بخار حرارتی ضایعات دودکش اجاق گاز کک دیگ بخار حرارتی ضایعاتی گاز کک یک دستگاه با راندمان بالا و صرفه جویی در انرژی است که به طور خاص برای صنعت کک سازی ساخته شده است. هدف آن بازیابی و استفاده از ... مشاهده محصول →
برای هر یک از این موقعیت ها، قبل از درخواست نقل قول، همان چهار سوال را بپرسید. جریان گاز طراحی شده و محدوده دمایی در ورودی، از جمله شرایط آشفته چیست؟ بارگیری گرد و غبار و توزیع اندازه ذرات در ورودی چگونه است؟ محتوای گوگرد و رطوبت و در نتیجه نقطه شبنم اسیدی که حداقل دمای فلز را تعیین می کند چقدر است؟ و این کارخانه واقعاً در چه مرحله ای کار می کند، جدا از محدوده پلاک نام؟
انتخاب تامین کننده به اندازه پیکربندی اهمیت دارد. دیگ بخار حرارتی زباله یک مخزن تحت فشار با سطح انتقال حرارت در سمت گاز است، بنابراین سازنده هم به یک دیگ بخار و هم مخزن تحت فشار و هم به تجربه عملی با محیط خاص گرد و غبار و خوردگی نیاز دارد. تأمینکنندهای که فقط مبدلهای حرارتی گاز تمیز ساخته است، معمولاً فاصله لولهها و دمیدن دوده را کمتر مشخص میکند، و اولین نشت در سال عملیات دوم ظاهر میشود.
قبل از مقایسه قیمت ها، پیکربندی دیگ را با موقعیت فرآیند، بارگیری گرد و غبار و نقطه شبنم اسیدی مطابقت دهید - خطاهای پیکربندی را نمی توان با تخفیف اصلاح کرد.
مواد و جزئیات طراحی که از نشت قبل از شروع جلوگیری می کند
بیشتر جلوگیری از نشت در دیگ های صنعتی در مرحله کشش اتفاق می افتد، نه در تعمیرگاه. سه تصمیم طراحی بیشتر کار را انجام می دهند: حفظ دمای فلز بالاتر از نقطه شبنم اسیدی، انتخاب طرح مفصلی که انبساط دیفرانسیل را تحمل می کند، و محدود کردن سرعت گاز در ردیف های اول لوله.
حاشیه دمای پایان سرد
خوردگی نقطه شبنم مکانیسم غالب در اکونومایزرها و پیش گرمکن های هوا است. پاسخ مهندسی یک حاشیه مستند بین حداقل دمای فلز و نقطه شبنم اسیدی محاسبهشده است که در کل محدوده عملیاتی از جمله شرایط بار کم حفظ میشود. دیگ بخاری که این حاشیه را در بار کامل حفظ می کند اما در بار چهل درصد به زیر آن می رسد، باز هم از کار می افتد، فقط آهسته تر.
طراحی لوله و مفصل
در جایی که اتصالات اکونومایزر جوش داده شده معمولی با دمای بالا، گرد و غبار بالا و میعانات خورنده دست و پنجه نرم می کنند، سازه های لحیم کاری مجموعه متفاوتی از مبادلات را ارائه می دهند. یک اکونومایزر لحیم کاری شده بر پایه نیکل از اتصال لوله به هدر کاملا لحیم کاری شده استفاده می کند، که نوک جوش بلند را که به عنوان آغازگر ترک در اتصالات بارگذاری چرخه ای عمل می کند، حذف می کند و تماس یکنواخت تری بین لوله و باله ایجاد می کند. فلز پرکننده برای مقاومت در برابر خوردگی به جای سهولت در جوشکاری انتخاب می شود و سطح حاصل در برابر میعانات اسیدی که به انتهای سرد مسیر گاز دودکش حمله می کند مقاومت می کند.
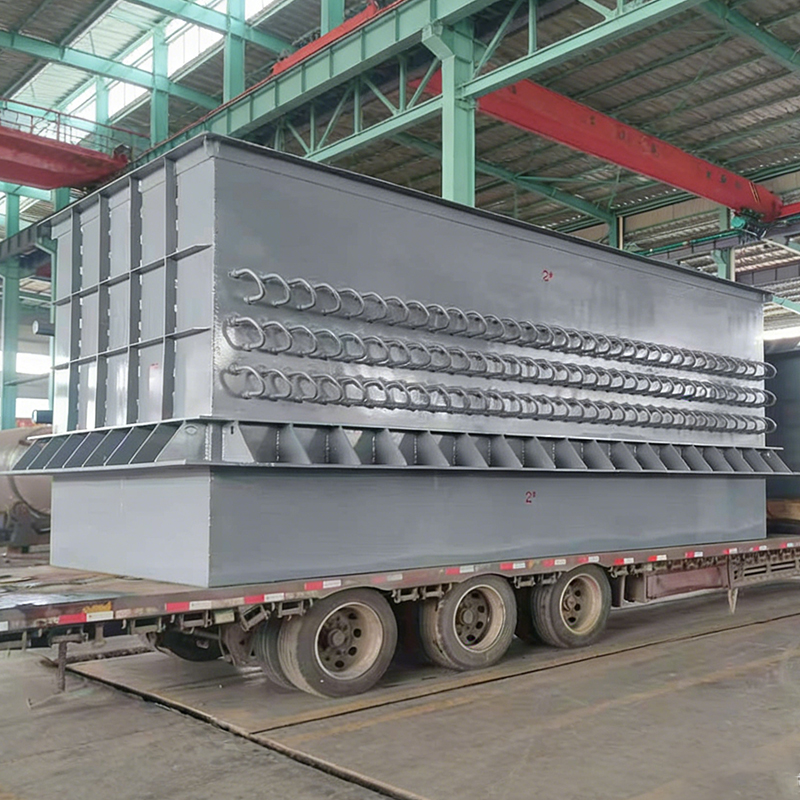
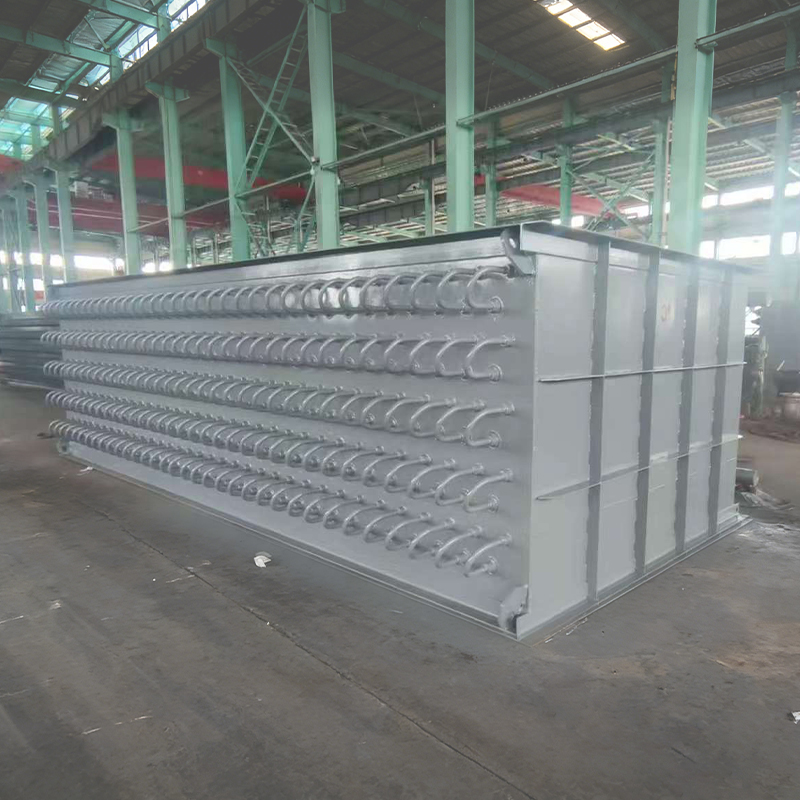 بریزید اکونومایزر مبتنی بر نیکل بریزید اکونومایزر مبتنی بر نیکلs are advanced devices that significantly improve the economizer's corrosion resistance, wear resistance, ash accumulation resistance, an... مشاهده محصول →
در جایی که نیاز صرفاً گرم کردن هوای احتراق با گرمای باقیمانده گاز دودکش است، پیش گرمکن هوا انتخاب اقتصادی تر است، مشروط بر اینکه حاشیه دمای انتهایی سرد حفظ شود و معابر سمت گاز را بتوان بدون از بین بردن کل بانک تمیز کرد. انتخاب بین این دو باید از تجزیه و تحلیل گازهای دودکش پیروی کند، نه از ترتیب کاتالوگ تجهیزات.
مدیریت سرعت گاز و گرد و غبار
فرسایش تقریباً با مکعب سرعت گاز مقیاس میشود، بنابراین ردیفهای اول دیگهای غبارآلود باید برای سرعت کمتری نسبت به بقیه بستهها طراحی شوند. محل دمنده دوده نیز مهم است: دمنده ای که سال ها بخار را در همان ردیف لوله از همان زاویه هدایت می کند، خط لوله های قابل پیش بینی را فرسایش می دهد، و چرخش توالی بین خاموشی ها راهی کم هزینه برای گسترش سایش است.
در سمت آب، جزئیات طراحی که از نشتی جلوگیری می کند کمتر جذاب هستند اما به همان اندازه تعیین کننده هستند: داخلی درام صحیح برای جلوگیری از انتقال بخار، ظرفیت دمنده کافی برای کنترل جامدات محلول، و هواگیر که به جای آن که صرفاً روی صفحه جریان وجود دارد، به طور واقعی اکسیژن را حذف کند. مشکلات شیمیایی آب ماهها بعد روی سطح لوله ظاهر میشود و تا آن زمان آسیبها از قبل به صورت موضعی حفره میشوند.
حاشیه دمای پایان سرد مستند و طراحی مفصلی که انبساط دیفرانسیل را تحمل می کند، از نشتی بیشتر از هر رژیم تعمیر و نگهداری جلوگیری می کند.
تعمیر یا تعویض؟ چارچوب تصمیم عملی
تصمیم باید بر اساس چهار عدد اتخاذ شود: ضخامت دیوار اندازهگیری شده در مقابل حداقل مورد نیاز، تعداد نشتیها در دوره عملیاتی فعلی در مقایسه با دوره قبلی، عمر طراحی باقیمانده قطعات تحت فشار، و ارزش یک روز تولید از دست رفته. هنگامی که آن اعداد در جهت های مختلف اشاره می کنند، از معیارهای زیر استفاده کنید.
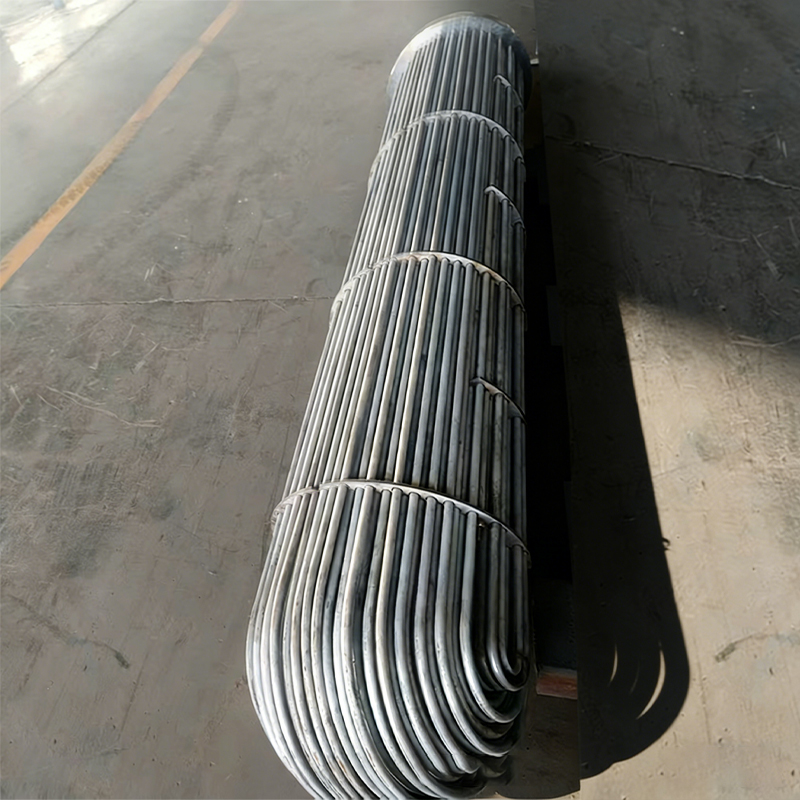 مبدل حرارتی پوسته و لوله مبدل حرارتی پوسته و لوله یک مبدل حرارتی صنعتی معمولی و جهانی است. ساختار هسته آن از یک پوسته بزرگ (سمت پوسته) تشکیل شده است که لوله ... مشاهده محصول →
| تعمیر در محل زمانی که | زمانی که جایگزینی را برنامه ریزی کنید |
|---|---|
|
|
محاسبه بازپرداخت ارزش انجام صحیح را دارد. یک اکونومایزر نشتی که کارخانه را مجبور به دور زدن بخشی از سطح انتقال حرارت می کند، دمای خروجی گاز دودکش را افزایش می دهد و هر درجه بازیابی از دست رفته به سوخت اضافی در ساعت تبدیل می شود. این جریمه ساعتی را در ساعات کار سالانه ضرب کنید، هزینه قطعی های برنامه ریزی نشده ای که واحد فعلی ایجاد کرده است را اضافه کنید و کل را با قیمت تحویل شده یک بانک جایگزین از جمله نصب مقایسه کنید.
در بسیاری از واحدهای کار پیوسته، محاسبات به نفع جایگزینی ظرف دو تا سه سال است، و این قبل از محاسبه خطر قطع اجباری در طول دوره اوج تولید است. در مقابل، در واحدهایی که چند هفته در سال کار می کنند، تعمیر در محل با شیمی آب صحیح می تواند انتخاب منطقی برای یک دهه باقی بماند.
یک متغیر دیگر شایسته ذکر است: هزینه تعمیر بی کیفیت. جوشی که تست هیدرواستاتیک را پشت سر بگذارد اما غلظت تنش را در انگشت پا باقی بگذارد دوباره شکست میخورد و خرابی دوم معمولاً بیشتر از اولی هزینه دارد زیرا بدون هشدار و اغلب در طول یک کارزار تولید وارد میشود.
هنگامی که فرکانس نشتی در چندین بانک افزایش می یابد و ضخامت دیواره در حداقل کد است، جایگزین کنید. فقط زمانی تعمیر کنید که مکانیسم مشخص باشد و عمر باقیمانده چرخه قطعی بعدی را پوشش دهد.
جلوگیری از نشت های مکرر: فواصل شیمی، دوچرخه سواری و بازرسی
دیگ تعمیر شده تنها در صورتی تعمیر می شود که سه محرک تشکیل نشتی در پاکت طراحی خود نگه داشته شوند. شیمی آب میزان از بین رفتن دیوار را از داخل کنترل می کند، چرخه بار تجمع آسیب خستگی در اتصالات را کنترل می کند، و فواصل بازرسی تصمیم می گیرد که آیا نشت بعدی توسط یک تکنسین یا توسط یک اپراتور شیفت در نیمه شب پیدا شود.
| فاصله | فعالیت | ضبط کنید | مکانیسم نشت بررسی شده است |
|---|---|---|---|
| هر شیفت | پایداری سطح درام، عملیات دمیدن و هرگونه تراوش قابل مشاهده را بررسی کنید | خوانش گزارش و مشاهدات | گشت های عملیاتی، گریه واشر |
| روزانه | آزمایش pH آب تغذیه، هدایت و اکسیژن محلول | نمودار روند، نه فقط یک مقدار | حفره های سمت آب و خوردگی زیر رسوبی |
| هفتگی | دمای خروجی گاز دودکش و کدورت پشته را بررسی کنید | دما در برابر بار پایه | نشت زودرس لوله، رسوب و بای پس |
| ماهانه | تصویربرداری حرارتی از روکش ها، فلنج ها و درهای منهول در حالی که گرم است | تصاویر ثبت شده علیه ماه های گذشته | اتصال و واشر قبل از خرابی نشت می کند |
| قطعی سالیانه | نقشه برداری ضخامت اولتراسونیک بانک های اکونومایزر و پیش گرمکن هوا | قرائت های نگاشت شبکه ای | نازک شدن دیوار در اثر خوردگی و فرسایش |
| قطعی سالیانه | تست نفوذ رنگ یا ذرات مغناطیسی جوش های لوله به ورق لوله | سوابق مشترک | ترک خوردگی خستگی در مفاصل مهار شده |
| هر 3 تا 5 سال یکبار | بازرسی قطعه فشار کامل، تست سختی هدر، اندازه گیری سفر مفصل انبساط | گزارش بازرسی تایید شده | خزش، انبساط بیش از حد، آسیب پوشش |
دو عادت این فواصل را موثر می کند. اولین مورد، مقایسه قرائتها با خط پایه اصلاحشده بار است تا با مقدار هشدار ثابت، زیرا اغلب نشتها مدتها قبل از عبور از یک آستانه، خود را به عنوان یک تغییر روند کوچک اعلام میکنند. دومی نوشتن تصحیح شیمی آب به همان ترتیب کار تعمیر مکانیکی است، بنابراین تعمیر و علت با هم بسته می شوند.
دوچرخه سواری بار سزاوار توجه ویژه است. هر راهاندازی و خاموشی یک چرخه حرارتی کامل را روی اتصالات لوله به صفحه لوله، هدرها و عناصر انبساط اعمال میکند و بدون توجه به دقت انجام تعمیر، آسیب خستگی جمع میشود. کاهش تعداد چرخه های غیر ضروری و نگه داشتن نرخ های شیب دار در منحنی سازنده، هزینه ای ندارد و به طور مستقیم فاصله بین نشتی ها را افزایش می دهد.
روند شیمی و دمای گاز خروجی را به صورت هفتگی افزایش دهید - یک دیگ بخار نشتی تقریباً همیشه هفته ها قبل از اینکه به صورت آب روی زمین ظاهر شود به عنوان یک تغییر روند ظاهر می شود.
تامین قطعات جایگزین: تولید کننده، سازنده یا تامین کننده محلی
هنگامی که تصمیم از تعمیر به تعویض منتقل میشود، سوال منبعیابی عملی میشود: چه کسی میتواند قطعهای تحت فشار را تحویل دهد که متناسب با کانالهای موجود باشد، الزامات دیگ بخار و مخزن تحت فشار قابل اجرا را برآورده کند و به داخل پنجره خاموش برسد؟ به سه دلیل، پاسخ معمولاً یک تولید کننده تجهیزات اصلی به جای یک فروشگاه ساخت عمومی است.
اولین مورد صلاحیت است. بانک دیگ بخار حرارتی زباله یک جزء مرزی فشار است و سازنده به تأییدیههای طراحی و ساخت نیاز دارد که در حوزه قضایی شما اعمال میشود. در چین این به معنای مجوز ساخت مخازن تحت فشار کلاس سه برای کارهای خانگی و مهر زنی ASME برای تجهیزات صادراتی یا پروژه های بین المللی است. یک کارخانه تولید فولاد عمومی نمی تواند به طور قانونی آن قطعه را تامین کند، هر چند قیمت پیشنهادی رقابتی به نظر برسد.
دوم دانش فرآیندی است. سطوح انتقال حرارت سمت گاز به روشهای خاصی در صنایع خاص از کار میافتند، و تولیدکنندهای که کوره کک، پخت و دمیدن اکسیژن را عرضه کرده است، قبلاً الگوهای فرسایش و رسوب را میداند. این تجربه در فاصله لولهها، قرار دادن دمنده دوده، حرکت درز انبساط و حاشیه دمای انتهایی سرد ظاهر میشود، که همگی در نقشههای چیدمان کلی نامرئی هستند اما در کارکرد تعیینکننده هستند.
سوم محدوده تحویل است. تعمیر یا جایگزینی نشتی معمولاً به چیزی بیش از یک بسته نرم افزاری نیاز دارد: به اصلاح مجرای، تکیه گاه های ساختاری، عایق، جزئیات نسوز، قطعات ابزار دقیق و پشتیبانی راه اندازی نیاز دارد. کار با یک تامین کننده واحد که طراحی، تولید، نصب و راه اندازی می کند، خطر رابط بین سه یا چهار پیمانکار جداگانه را حذف می کند.
هنگام ارزیابی تامین کنندگان بالقوه، به جای ادعا، شواهدی را بخواهید: شرایط مخازن تحت فشار و دیگ بخار به صورت کتبی، تجهیزات ساخت داخل که کیفیت مشترک قابل دستیابی را تعیین می کند، و فهرست مرجع از کارخانه هایی که شرایط گاز مشابه دارند. یک تولیدکننده با کوره لحیم کاری، ظرفیت سیم پیچی باله و خط تولید لوله حرارتی خود، کنترل مستقیمی بر اتصالاتی دارد که باعث بیشتر نشتهای سرد میشوند، که تفاوت معنیداری با تامینکنندهای است که این عملیات را به صورت فرعی انجام میدهد.
برای کارخانههایی که در سطح بینالمللی کار میکنند، گفتگوی منبع باید رویه مستندسازی را نیز تأیید کند: گواهیهای مواد، مشخصات روش جوشکاری و سوابق صلاحیت، گزارشهای آزمایش غیرمخرب، گواهیهای آزمایش هیدرواستاتیک و نقشههای ساخته شده. این اسناد همان چیزی است که یک بازرس درخواست می کند، و غیبت آنها می تواند راه اندازی را مدت ها پس از رسیدن تجهیزات در محل به تاخیر بیندازد.
در نهایت، قیمت باید بر اساس هزینه کل ارزیابی شود که شامل عملکرد بازیابی حرارت تحویلی، فاصله مورد انتظار بین مداخلات تعمیر و نگهداری، و زمان پاسخ تامین کننده برای قطعات یدکی است. بستهای ارزانتر که انتهای سرد را با محصولات خوردگی در عرض هجده ماه متصل میکند، اصلاً ارزانتر نیست.
منبع قطعات تحت فشار از یک تولید کننده دیگ بخار و مخازن تحت فشار واجد شرایط با تولید مشترک داخلی - اسناد و کیفیت اتصال را نمی توان پس از تحویل در کار پیمانکار فرعی بررسی کرد.
یادداشت های میدانی: پنج اشتباهی که در طول تعمیرات نشتی بویلر می بینیم
در میان صدها کار بازرسی و تعمیر، همان پنج اشتباه تکرار می شود. اجتناب از هر یک ارزان و تکرار آن گران است.
- تعمیر نشتی بدون رفع شیمی. یک اکونومایزر لولهکشی روی تصفیه آب تغذیه بدون تغییر مجدداً در همان الگو قرار میگیرد. دستور ترمیم و اصلاح درمان به هم تعلق دارند.
- وصل کردن لوله های بیشتر از آنچه طراحی حرارتی اجازه می دهد. فراتر از تقریباً ده درصد یک بانک، از دست دادن سطح، دمای گاز خروجی را به اندازهای افزایش میدهد که لولههای باقیمانده را به زیر نقطه شبنم اسید فشار دهد، که شکست بعدی را تسریع میکند.
- جوشکاری ترک خستگی بدون از بین بردن مهار. اگر مفصل نتواند حرکت کند، به محض چرخه دیگ، فشار به همان انگشت پا باز می گردد. کمک هزینه انبساط و عملیات حرارتی پس از جوش را بررسی کنید، نه فقط ظاهر جوش را.
- سفت کردن مجدد واشرها توسط احساس. گشتاور پیچ ناهموار صندلی را منحرف می کند و نشتی بدتر از اصل ایجاد می کند. از مقادیر توالی و گشتاور مشخص شده استفاده کنید و به جای استفاده مجدد، واشرهای قدیمی را جایگزین کنید.
- راه اندازی مجدد بدون خط پایه اصلاح شده با بار. بدون دمای گاز خروجی ثبت شده و خط پایه شیمی درام در شروع مجدد، تغییر روند بعدی چیزی قابل مقایسه نیست و نشت زیر دیر کشف می شود.
هر یک از این اشتباهات یک منطق کوتاه مدت پشت خود دارد - فشار زمانی، فشار بودجه، یک پنجره خاموشی که در حال حاضر در حال لغزش است. مشکل این است که هزینه اشتباه بر روی بودجه تعمیر و نگهداری بعدی قرار می گیرد، اغلب در طول یک کمپین تولید، زمانی که کارخانه حداقل توان پرداخت هزینه توقف برنامه ریزی نشده را دارد.
یک نظم و انضباط ساده اکثر آنها را حل می کند: قبل از اینکه هر تعمیری بسته شود، مکانیسم، روش تعمیر، اندازه گیری که آن را توجیه می کند، و تغییر عملیاتی که از عود مجدد جلوگیری می کند را ثبت کنید. ده دقیقه مستندات در پایان تعمیر، ارزان ترین سرمایه گذاری قابل اطمینان در دسترس برای یک کارخانه است.
هر تعمیر نشتی باید با یک مکانیسم ثبت شده و یک تغییر عملیاتی مربوطه بسته شود - در غیر این صورت همان نشتی به سادگی برای تاریخ بعدی برنامه ریزی می شود.
منابع مرتبط
دو صفحه ارزش باز نگه داشتن در هنگام آماده شدن تصمیم تعمیر یا تعویض را دارند:
- چگونه دیگ های حرارتی متالورژی هزینه انرژی کارخانه را کاهش می دهند - نگاهی به جایی که گرمای بازیافتی واقعاً در قبض آب و برق ظاهر می شود، که برای توجیه جایگزینی در برابر تعمیر مفید است.
- نکات طراحی و انتخاب پیش گرمکن هوا - زمانی که یک پیش گرمکن هوای نشتی، کارخانه را به سمت جایگزینی سوق می دهد نه یک وصله جوش داده شده دیگر، مربوط است.
هر دو صفحه همان نقطه شروع این مقاله را فرض می کنند: مکانیسم را درک کنید، سپس تجهیزات را انتخاب کنید.
تصمیمات منبع یابی خوب با یک مکانیسم خرابی واضح شروع می شود - تجزیه و تحلیل گاز، نقشه ضخامت و تاریخچه نشت را به اولین گفتگوی تامین کننده بیاورید.
تعمیر دیگ بخار نشتی یک توالی تصمیم گیری است، نه یک کار واحد. مکان را شناسایی کنید، مکانیسم را تأیید کنید، تعمیری را انتخاب کنید که علت را از بین ببرد، و تغییر عملیاتی را که از بازگشت آن جلوگیری می کند، ثبت کنید. هنگامی که دادههای ضخامت و فرکانس نشتی نشان میدهند که واحد تمام شده است، جایگزینی را بهعنوان یک پروژه مهندسی با موقعیت فرآیند، بارگیری گرد و غبار و نقطه شبنم اسیدی متصل کنید و تجهیزات را به جای صفحه کاتالوگ با آن اعداد مشخص کنید.
گیاهانی که از این ترتیب پیروی می کنند، معمولاً شاهد نشت کمتر، قطعی کوتاه تر و فاصله زمانی طولانی تر بین مداخلات اصلی هستند. گیاهانی که به جای مکانیزم دنبال آب میروند، معمولاً بلافاصله پس از راهاندازی مجدد بعدی و معمولاً در کمترین زمان مناسب سال تولید، دوباره همان نشتی را مشاهده میکنند. تفاوت بین این دو بودجه نیست. ترتیبی است که سوالات پرسیده می شود.
در مورد مکانیسم قبل از روش، و در مورد طراحی قبل از قیمت بپرسید - این سفارش به تنهایی از اکثر نشت های تکراری دیگ جلوگیری می کند.