English
اخبار
صفحه اصلی / اخبار / اخبار صنعت / چگونه هنگام استفاده از مخازن ذخیره سازی صنعتی از ایمنی اطمینان حاصل کنیم؟
اطمینان از ایمنی هنگام استفاده مخازن ذخیره سازی صنعتی - از جمله مخازن ذخیره مواد شیمیایی، مخازن تحت فشار، و سیستم های دیگ بازیابی حرارت - به یک رویکرد سیستماتیک در سه حوزه نیاز دارد: طراحی صحیح و مشخصات مواد، نصب و راه اندازی دقیق، و بازرسی عملیاتی منظم در طول عمر مفید. تنها عامل قابل پیشگیری حوادث مخزن صنعتی و مخازن تحت فشار، انحراف از مشخصات طراحی است، چه از طریق انتخاب نادرست مواد، ضخامت دیواره ناکافی برای فشار کاری، دور زدن شیرهای کمکی، یا تعمیر و نگهداری به تعویق افتاده در برنامه های نظارت بر خوردگی.
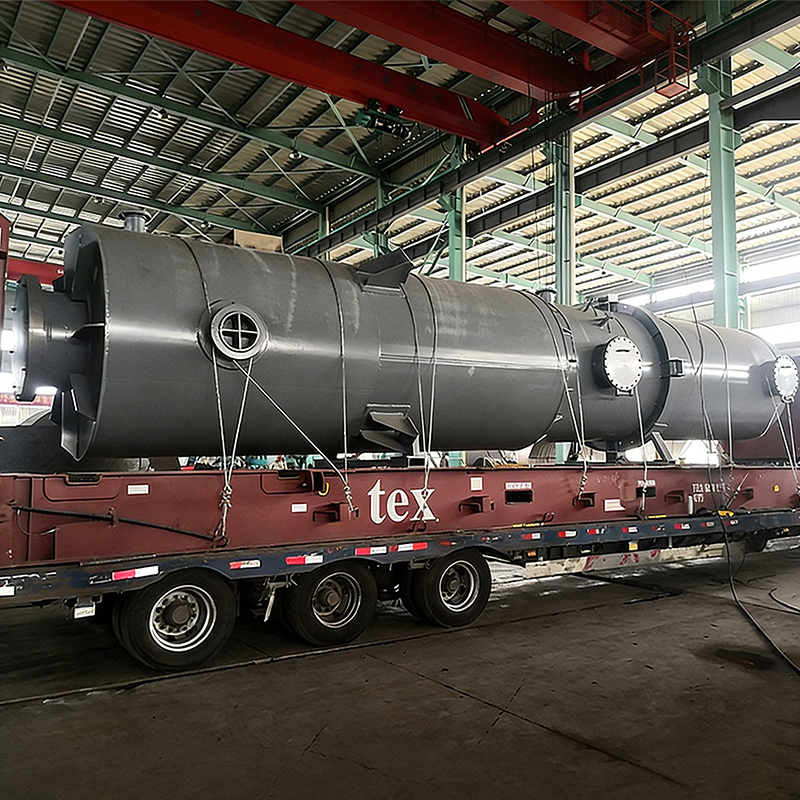
این مقاله یک چارچوب جامع برای مخزن تحت فشار و مخزن ذخیره سازی صنعتی ایمنی - از استانداردهای طراحی و درجهبندی مواد تا برنامههای بازرسی، ادغام بازیابی گرما و نظارت عملیاتی. از الزامات فنی قابل استفاده در صنایع شیمیایی زغال سنگ، متالورژی، تولید برق، و صنایع آمونیاک مصنوعی استفاده می کند. تجهیزات بازیابی حرارت زباله گازهای دودکش , دیگ های حرارتی هدر رفته و تجهیزات فرآیند شیمیایی پرفشار تحت سختترین شرایط قرار گرفتن در معرض حرارت، فشار و مواد شیمیایی موجود در صنعت کار میکنند.
بدون برنامه ایمنی برای مخزن ذخیره سازی صنعتی یا مخزن تحت فشار بدون انطباق تأیید شده با استاندارد طراحی قابل اجرا معتبر است. استانداردهای اصلی حاکم بر طراحی مخزن تحت فشار و مخزن ذخیره شامل ASME بخش هشتم (ایالات متحده آمریکا)، EN 13445 (اروپا)، GB 150 (چین) و PED 2014/68/EU (دسترسی به بازار اروپا) است. هر استاندارد محاسبات حداقل ضخامت دیوار، الزامات صلاحیت مواد، محدوده معاینه غیر مخرب (NDE)، چند برابر فشار تست هیدرواستاتیک، و مستندات مورد نیاز قبل از استفاده از کشتی را تعریف می کند.
برای مخزن نگهداری مواد شیمیایی در کاربردهایی که محیط های خورنده را مدیریت می کنند، انتخاب مواد باید مکانیسم خوردگی خاص - خوردگی عمومی، حفره، ترک خوردگی ناشی از تنش، یا شکنندگی هیدروژن - مرتبط با ماده شیمیایی ذخیره شده را در نظر بگیرد. الف سازنده راکتور شیمیایی فولاد ضد زنگ یا vessel fabricator working to GB 150 or ASME VIII specifications will calculate the minimum required thickness at every shell course and head, adding a corrosion allowance that accounts for the anticipated corrosion rate over the design life of the vessel (typically 20–30 years).
حداکثر فشار کاری مجاز (MAWP) پارامتر ایمنی مرکزی برای هر یک است مخزن تحت فشار manufacturer . MAWP در مرحله طراحی ایجاد می شود و هرگز نباید در سرویس از آن تجاوز کرد. سوپاپهای ایمنی (SRV) اندازهگیری میشوند و تنظیم میشوند تا قبل از رسیدن فشار مخزن به MAWP باز شوند و محافظت خودکار در برابر فشار بیش از حد را فراهم میکنند. برای دیگ های حرارتی هدر رفته و دیگ بازیابی حرارت سیستم هایی که در دما و فشار بالا به طور همزمان کار می کنند، تعامل بین فشار و تنش حرارتی باید در طراحی از طریق تجزیه و تحلیل اجزای محدود (FEA) اتصالات نازل، انتقال پوسته به سر، و زین های نگهدارنده ثبت شود.
نمودار میلهای افقی، پنج استاندارد طراحی مخزن تحت فشار و مخزن ذخیره را در مورد جامعیت طراحی ایمنی، پوشش روش ضخامت دیوار، صلاحیت مواد، الزامات NDE، حفاظت در برابر فشار بیش از حد و دقت مستندات امتیاز میدهد. بخش هشتم ASME بالاترین امتیاز را با 9.6 کسب می کند که منعکس کننده وضعیت شناخته شده جهانی، پایگاه داده گسترده مواد و الزامات بازرسی اجباری شخص ثالث (بازرس مجاز) در تمام مراحل ساخت حیاتی است. EN 13445 در 9.2 به عنوان معادل اروپایی با مواد و الزامات آزمایشی به همان اندازه دقیق، تکمیل شده توسط فرآیند علامت گذاری CE تحت PED 2014/68/EU (امتیاز 9.0) است که تأیید دسترسی به بازار نظارتی را به الزامات طراحی فنی اضافه می کند. GB 150 امتیاز 8.8 را نشان میدهد که نشاندهنده یک استاندارد ملی ساختاریافته است که برای ترکیب بهترین روشهای بینالمللی تکامل یافته است و برای مخازن تحت فشار ساخته شده و در چین اجباری است. API 650 در 8.4 به طور خاص مخازن ذخیرهسازی اتمسفر و کم فشار را مورد بررسی قرار میدهد - محدوده باریکتری نسبت به استانداردهای مخازن تحت فشار، اما با جزئیات بسیار در آن حوزه. تسهیلات مسکن مخزن نگهداری مواد شیمیاییs و مخزن ذخیره سازی صنعتیs باید بررسی کند که هر کشتی در موجودی آنها مطابق با استانداردهای قابل اجرا برای شرایط عملیاتی و بازار مقصد خود طراحی و مستند شده است، زیرا اختلاط استانداردها در یک مرکز واحد می تواند شکاف هایی در فراوانی بازرسی، قابلیت ردیابی اسناد و انطباق با بیمه ایجاد کند.
انتخاب مواد تنها مهم ترین تصمیم مهندسی در این زمینه است تجهیزات فرآیند شیمیایی طراحی مواد نامناسب در یک مخزن ذخیره مواد شیمیایی یا راکتور فشار بالا منجر به خوردگی تسریع شده، ترک خوردگی ناشی از استرس، ترک خوردگی ناشی از هیدروژن یا شکست مکانیکی میشود که هر کدام میتوانند از تخریب جزئی تا شکست فاجعهبار در بازههای زمانی متفاوت از ماهها تا سالها بسته به مکانیسم خوردگی خاص و شرایط عملیاتی پیشرفت کنند.
خانواده های مواد اصلی مورد استفاده در راکتور شیمیایی صنعتی و storage vessel construction are carbon steel, low-alloy steel, austenitic stainless steel (304, 316, 316L, 321, 347), duplex stainless steel (2205, 2507), nickel alloys (Alloy 625, C-276, 825), and titanium. Each offers a distinct performance profile across temperature range, pressure rating, corrosion resistance, weldability, and fabrication cost:
| مواد | حداکثر دما (درجه سانتیگراد) | کلاس خوردگی | برنامه های کاربردی معمولی | قابلیت جوشکاری |
|---|---|---|---|---|
| کربن فولاد A516-70 | 450 | عمومی (غیر خورنده) | دیگ گرمای زباله، درام بخار، مخزن اتمسفر | عالی |
| 316 لیتر ضد زنگ | 870 | اسید / قلیایی متوسط | ذخیره سازی مواد شیمیایی، راکتور دارویی، ظرف غذا | خوب |
| Duplex 2205 | 300 | مقاوم در برابر کلرید بالا / SCC | ذخیره سازی فراساحلی، آب دریا، خمیر کاغذ و کاغذ | متوسط |
| آلیاژ C-276 | 1040 | شدید - HCl، H2SO4، Cl2 مرطوب | راکتور دمای بالا، اسکرابر گاز دودکش | خوب (specialist) |
| Titanium Gr.2 | 315 | اسیدهای اکسید کننده، آب دریا | فرآیند شیمیایی، مبدل حرارتی دریایی | متوسط (inert gas) |
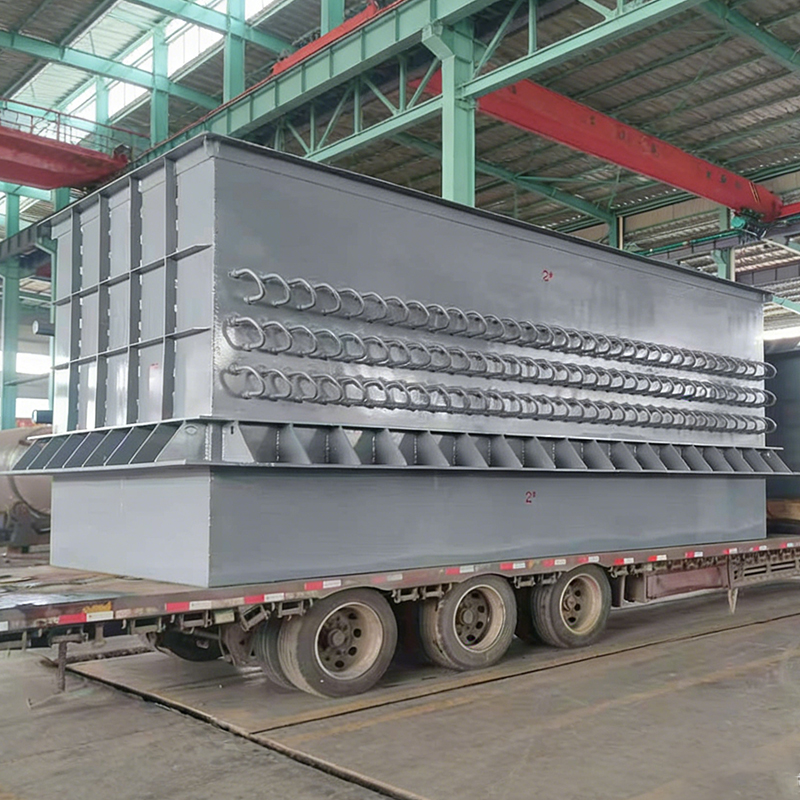
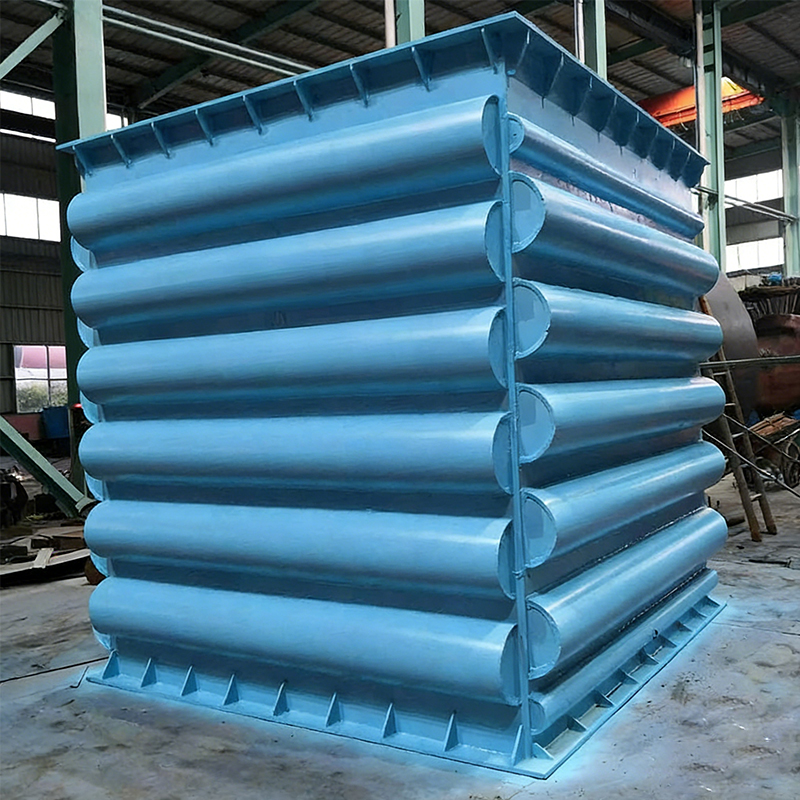
یکپارچه سازی یک سیستم بازیابی حرارت زباله های صنعتی - آیا الف تجهیزات بازیابی حرارت گاز دودکش واحد، الف دیگ حرارت اتلاف ، یا ترکیبی دیگ بازیابی حرارت سیستم - ملاحظات ایمنی خاصی را فراتر از مخازن ذخیره سازی ساکن معرفی می کند. سیستم های بازیابی گرما تحت شرایط گذرای حرارتی، چرخه فشار، و شرایط رسوبی که مخازن استاتیک تجربه نمی کنند، کار می کنند و پیامدهای خرابی با محتوای انرژی بالای بخار یا سیال داغ مدیریت شده ترکیب می شود.
A دیگ حرارت زباله متالورژی به عنوان مثال، در یک کارخانه فولادسازی یا ذوب غیر آهنی، گاز دودکش را در دماهای بالقوه بیش از 1000 درجه سانتیگراد دریافت می کند. سطح انتقال حرارت با گذر اول باید در طول راه اندازی و خاموش شدن کوره و همچنین فرسایش ناشی از جریان های گازی پر از ذرات مقاومت کند. را سیستم بازیابی حرارت صرفه جویی در انرژی طراحی باید شامل موارد زیر باشد:
نمودار خطی راندمان بازیافت گرمای اتلاف (خط جامد) و اتلاف حرارت باقیمانده بدون دیگ گرمای اتلاف (خط چین) را در دمای ورودی گاز دودکش از 300 درجه سانتی گراد تا 1050 درجه سانتی گراد ترسیم می کند. در دمای ورودی 300 درجه سانتی گراد، به خوبی طراحی شده است تجهیزات بازیابی حرارت زباله گازهای دودکش سیستم تقریباً 48٪ از انرژی حرارتی موجود را بازیابی می کند - که در حال حاضر سهم قابل توجهی در تعادل انرژی گیاه دارد. با افزایش دمای ورودی، راندمان بازیابی به طور قابل توجهی افزایش می یابد و به 72 درصد در 600 درجه سانتی گراد و 91 درصد در 1050 درجه سانتی گراد می رسد، که منعکس کننده اختلاف دمای بیشتر بین جریان گاز و شرایط تولید بخار در دماهای ورودی بالاتر است. خط چین، گرمای مربوطه را نشان می دهد که به سادگی به اتمسفر تخلیه می شود بدون a سیستم بازیابی حرارت هدر رفته ، از 52% در دمای 300 درجه سانتیگراد به تنها 9% در دمای 1050 درجه سانتیگراد کاهش می یابد زیرا WHB بخش فزاینده ای از انرژی موجود را جذب می کند. فرآیندهای متالورژیکی با دمای بالا - کورههای قوس الکتریکی، بازیابی گاز مبدل در فولادسازی، ذوب غیرآهنی - در محدوده 800 تا 1050 درجه سانتیگراد کار میکنند، جایی که شرایط اقتصادی و ایمنی برای نصب یک دیگ حرارت زباله متالورژی قانع کننده ترین است از منظر ایمنی، بازیابی گاز دودکش با دمای بالا در یک سیستم تولید بخار کنترلشده همچنین خطر حرارتی در مرزهای کارخانه را کاهش میدهد و از کانالهای پایین دست و تجهیزات کنترل آلودگی در برابر تخریب حرارتی محافظت میکند.
A مخزن تحت فشار manufacturer کشتی ای را تحویل می دهد که در لحظه راه اندازی ایمن باشد. ایمن ماندن آن در طول عمر طراحی 20 تا 30 ساله کاملاً به برنامه بازرسی و نگهداری در حین کار که توسط مالک اجرا می شود بستگی دارد. چارچوبهای نظارتی در همه حوزههای قضایی اصلی صنعتی - از جمله TSG R0004 (چین)، ASME بخش V (ایالات متحده آمریکا) و PED/PSSR (اروپا) - بازرسی دورهای در حین کار را توسط سازمانهای بازرسی واجد شرایط، با فرکانس و دامنه تعیینشده بر اساس دسته خطر سیال، فشار طراحی، و سابقه بازرسی قبلی الزامی میکنند.
هسته فعالیت های بازرسی ضمن خدمت برای مخزن ذخیره سازی صنعتیs و pressure vessels include:
نمودار ستونی توزیع علت اصلی حوادث مخزن تحت فشار صنعتی و مخزن ذخیره را بر اساس داده های تجزیه و تحلیل در سطح صنعت نشان می دهد. خوردگی بیشترین سهم را در 34% ، تأیید می کند که تخریب مواد در طول عمر مفید عامل اصلی حوادث کشتی است - و توجیه اولیه برای برنامه های بازرسی دقیق در حین خدمت از جمله نظارت بر ضخامت مافوق صوت و روند نرخ خوردگی. رویدادهای فشار بیش از حد 22 درصد را نشان می دهد که منعکس کننده پیامد دریچه های ایمنی با اندازه نامناسب یا نگهداری نامناسب، مسدود شدن خطوط دریچه و روش های عملیاتی نادرست است که اجازه می دهد فشار از MAWP بیشتر شود. خستگی و انتشار ترک در 18٪ شامل خستگی حرارتی در تجهیزات بازیابی حرارت، خستگی ناشی از ارتعاش در اتصالات نازل و ترک خوردگی استرس در محیط های فولاد ضد زنگ حساس می شود. خطای اپراتور در 16٪ طیف گسترده ای از حوادث از جمله توالی نادرست سوپاپ در هنگام راه اندازی و خاموش شدن، دور زدن اینترلاک ها، و عدم پیروی از روش های تعیین شده ورود به فضای محدود را پوشش می دهد. عیوب ساخت در 10% نشان دهنده حوادثی است که در آن عیوب جوش ناشناخته، نازل های کم اندازه، یا جایگزینی مواد نادرست در تولید، به علت شروع خرابی در حین کار می شوند. این توزیع تأیید می کند که اکثر حوادث - 72٪ ترکیبی از خوردگی، فشار بیش از حد، و خطای اپراتور - از طریق بازرسی سیستماتیک، مدیریت یکپارچگی تجهیزات، و انطباق رویه عملیات به جای طراحی مجدد اساسی قابل پیشگیری هستند.
راکتورهای شیمیایی پیچیده ترین چالش ایمنی در طراحی کارخانه فرآیند را نشان می دهد، که خطرات فشار و دما مخازن تحت فشار را با خطرات اضافی شیمی واکنشی، واکنش گرمازا فرار، مدیریت کاتالیزور و تشکیل واسطه سمی ترکیب می کند. الف سازنده راکتور شیمیایی سفارشی کار بر روی راکتورهای سنتز فشار بالا - مانند آنهایی که در آمونیاک مصنوعی، سنتز متانول، یا هیدروکراکینگ استفاده میشوند - باید همه این خطرات را به طور همزمان در طراحی برطرف کند.
عناصر کلیدی طراحی ایمنی خاص راکتور شیمیایی برای فرآیند فشار بالا برنامه های کاربردی عبارتند از:
نمودار رادار سه دسته شناورهای صنعتی - دیگهای گرمای زباله، راکتورهای شیمیایی و مخازن ذخیره سازی صنعتی - را در شش بعد مرتبط با ایمنی مقایسه می کند. راکتور شیمیایی (چند ضلعی با رنگ آبی تیره) تا حد زیادی در ایمنی فشار، پیچیدگی عملیاتی و محورهای فرکانس بازرسی گسترش مییابد، که منعکس کننده الزامات مدیریت ایمنی سیستمهای راکتیو فشار بالا است که در آن چندین لایه محافظ باید به طور همزمان نگهداری شوند. دیگ گرمای اتلاف (چند ضلعی جامد نیروی دریایی تیره) منجر به بازیابی انرژی می شود و با راکتور شیمیایی در کنترل حرارتی و ایمنی فشار مطابقت دارد و هویت دوگانه سیستم های WHB را هم به عنوان تجهیزات انرژی و هم به عنوان مخازن تحت فشار تنظیم شده تأیید می کند که به انطباق کامل با کد دیگ بخار نیاز دارند. مخزن ذخیرهسازی صنعتی (چند ضلعی نقطهدار آبی روشن) فشردهترین مشخصات را دارد، متناسب با دسته کم خطر - اما محور پیچیدگی عملیاتی در 5.0 نشان میدهد که ورود به فضای محدود و مدیریت مواد شیمیایی مایع هنوز هم تعهدات مدیریت ایمنی قابلتوجهی را حتی بر کشتیهای اسماً ساده تحمیل میکند. هر سه دسته امتیاز بالاتر از 7.0 در مقاومت در برابر خوردگی دارند و تأیید می کند که انتخاب مواد و نظارت بر خوردگی بدون در نظر گرفتن نوع کشتی اولویت های جهانی هستند. نمایه رادار یک ابزار تجسمی مفید برای مدیران ایمنی تأسیسات است تا بار مدیریت ایمنی نسبی دستههای تجهیزات مختلف را به اشتراک بگذارد و تخصیص منابع بازرسی را بر این اساس توجیه کند.
شرکت تجهیزات شیمیایی جیانگ سو شیننگ در سال تاسیس شد 2005 و specialises in the research, development, and manufacturing of سیستم های بازیابی حرارت اتلاف گاز دودکش و chemical process equipment. The company possesses comprehensive in-house capabilities spanning the full manufacturing chain — from heat pipe development and nickel-based brazing technology through to complete مخزن تحت فشار ساخت و مونتاژ نهایی
محصولات تولید شده توسط Shineng Chemical Equipment به طور گسترده در صنایع شیمیایی زغال سنگ، متالورژی، تولید برق، و صنایع آمونیاک مصنوعی - بخش هایی که برخی از سخت ترین شرایط خدمات حرارتی، فشاری و شیمیایی موجود در صنعت مدرن را اجرا می کنند، استفاده می شود. تجهیزات این شرکت با موفقیت به بازارهای خارج از کشور صادر شده است که نشان دهنده انطباق با استانداردهای فنی بین المللی و توانایی برآورده کردن الزامات کیفیت و اسناد تدارکات جهانی پروژه است. به عنوان یک حرفه ای تولید کننده تجهیزات بازیابی حرارت زباله های صنعتی و تجهیزات فرآیند شیمیایی supplier ، شیننگ هر دو محصولات کاتالوگ استاندارد و تجهیزات فرآیند شیمیایی کلید در دست راه حل های متناسب با الزامات فرآیند خاص پروژه.
ما به شما کمک خواهیم کرد تا به سمت موفقیت حرکت کنید.

منطقه تجمع صنعتی با فناوری پیشرفته Maqiao North، شهر Jingjiang، شهر Taizhou، استان جیانگ سو

+86-18752676699 / +86-13961025664
 Previous